Ein ungewöhnliches Laufgeräusch muss noch keinen akuten Maschinenschaden bedeuten. Es kann aber ein erstes Warnsignal sein. Bei zwei großen Prozessventilatoren in der Halbleiterindustrie konnten wir mit einer gezielten Schwingungsdiagnose Auffälligkeiten an den Wälzlagern der Antriebsmotoren erkennen, zu einem Zeitpunkt, an dem die Maschinen noch betriebsfähig waren. Der Betreiber kann die weitere Instandhaltung damit planen, statt auf einen ungeplanten Ausfall reagieren zu müssen.
Ausgangssituation: auffällige Laufgeräusche an zwei Prozessventilatoren
In einem Produktionsbetrieb der Halbleiterindustrie in Freiberg sind große Prozessventilatoren von Nicotra Gebhardt im Einsatz. In solchen Anlagen haben Funktion und Verfügbarkeit der Maschinen einen hohen Stellenwert.
An den Antriebsmotoren von zwei Ventilatoren waren Laufgeräusche aufgefallen. Die Maschinen liefen weiter, trotzdem sollte geklärt werden, ob hinter den Geräuschen schon eine technisch relevante Veränderung steckt. Statt allein anhand des Geräusches über einen möglichen Schaden zu entscheiden, führten wir eine umfassende Schwingungsdiagnose durch.
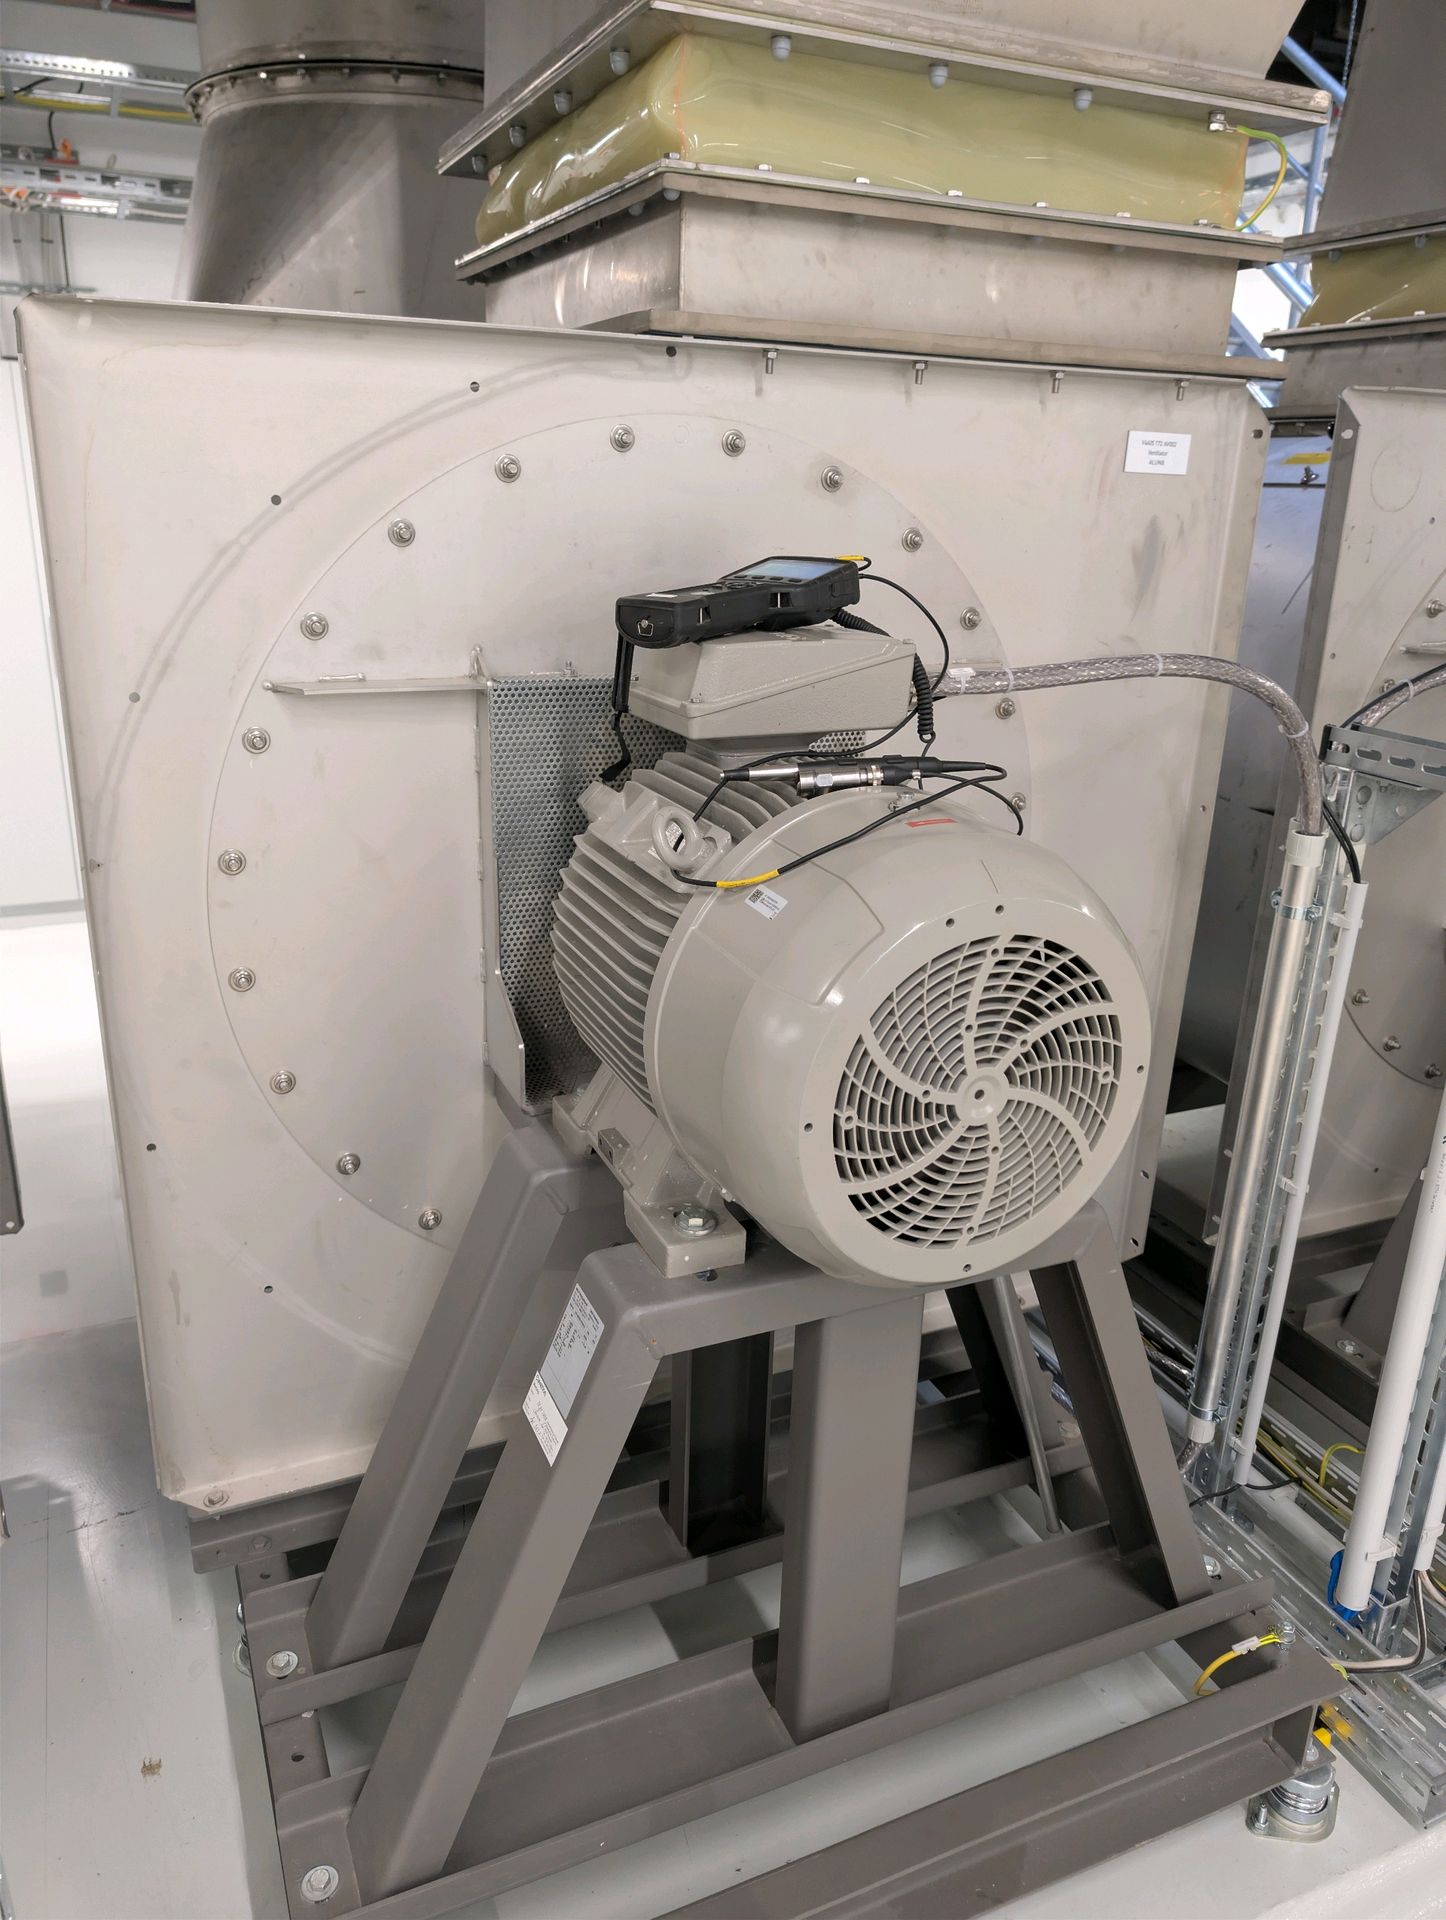
Schwingungsdiagnose an einem Prozessventilator: Mithilfe von HD Enveloping konnten Auffälligkeiten erkannt werden, die auf einen beginnenden Wälzlagerschaden des Antriebsmotors hinweisen.
Diagnose mit dem SPM Leonova Diamond
Für die Messungen kam unser Schwingungsanalysegerät SPM Leonova Diamond zum Einsatz. Neben der klassischen Bewertung des Schwingungsverhaltens nutzten wir vor allem das Diagnoseverfahren HD Enveloping.
Bei beginnenden Wälzlagerschäden liegt die Schwierigkeit darin, sehr kleine schadensbedingte Signale aus dem gesamten Schwingungsspektrum einer laufenden Maschine herauszufiltern. HD Enveloping arbeitet wiederkehrende Stoßimpulse im Messsignal heraus und reduziert zufällige, für die Diagnose weniger relevante Signalanteile.
So lassen sich Veränderungen an Wälzkörpern und Laufbahnen unter geeigneten Bedingungen erkennen, bevor sich ein Lagerschaden durch stark erhöhte Gesamtschwingungswerte oder ein deutlich verändertes Laufverhalten bemerkbar macht.
Wiederkehrende Auffälligkeiten im Zeitsignal
Bei beiden untersuchten Motoren zeigten sich im HD-ENV-Zeitsignal deutlich wiederkehrende Auffälligkeiten.
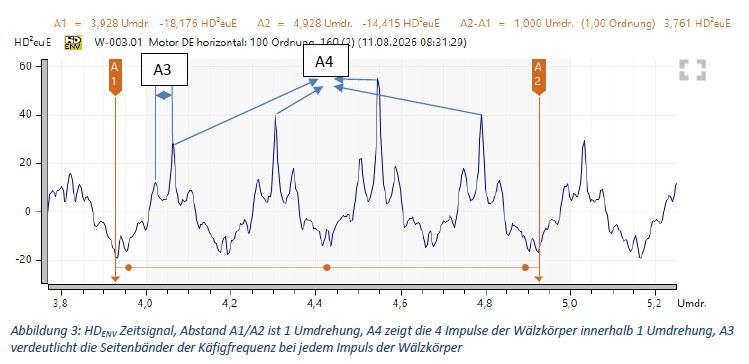
HD-ENV-Zeitsignal: Abstand A1/A2 ist eine Umdrehung, A4 zeigt die vier Impulse der Wälzkörper innerhalb einer Umdrehung, A3 die Seitenbänder der Käfigfrequenz.
Für die Bewertung zählt dabei nicht ein einzelner Messwert. Erst das Zusammenspiel von Messdaten, Frequenzanteilen und Zeitsignalen, kombiniert mit der Kenntnis der jeweiligen Maschine, ergibt eine belastbare technische Bewertung.
In diesem Fall ergab die Auswertung Hinweise auf einen beginnenden Wälzlagerschaden an beiden Antriebsmotoren. Als wahrscheinliche Ursache sehen wir Funkenerosion beziehungsweise lagerstrombedingte Schädigungen.
Warum Funkenerosion an Motorlagern problematisch ist
Elektrische Ströme über die Wälzlager können die hoch beanspruchten Kontaktflächen zwischen Wälzkörpern und Laufbahnen schädigen. Zunächst entstehen oft nur sehr kleine Veränderungen. Mit zunehmender Betriebsdauer können sich diese Schäden weiterentwickeln und zu lauteren Laufgeräuschen, stärkeren Schwingungen und schließlich zum vorzeitigen Ausfall des Lagers führen.
Für den Betreiber zählt deshalb vor allem der Zeitpunkt der Erkennung. Wird die Veränderung früh diagnostiziert, lässt sich die Entwicklung beobachten und eine Instandsetzung planen. Wird sie erst nach einer deutlichen Verschlechterung erkannt, bleibt meist wesentlich weniger Handlungsspielraum.
Von der Schadensfrüherkennung zur planbaren Instandhaltung
Genau darin liegt für uns der praktische Nutzen moderner Schwingungsdiagnose und von Condition Monitoring. Es geht nicht darum, möglichst viele Messdaten zu erzeugen. Entscheidend ist die Frage:
Was sagen die Messwerte über den tatsächlichen Zustand der Maschine aus, und welche Maßnahmen ergeben sich daraus?
Im vorliegenden Fall wurde aus einem zunächst unspezifischen Laufgeräusch ein konkreter technischer Befund. Der Betreiber kann die weitere Entwicklung gezielt beobachten und notwendige Instandhaltungsmaßnahmen vorbereiten. Aus einem möglichen ungeplanten Maschinenausfall wird so eine planbare Instandhaltungsaufgabe.
Messtechnik allein stellt noch keine Diagnose
Moderne Diagnosegeräte und leistungsfähige Signalverarbeitung machen es heute möglich, Veränderungen an rotierenden Maschinen sehr früh zu erkennen. Die Technik allein reicht aber nicht. Erst geeignete Messtechnik, korrekte Messwerterfassung, verschiedene Diagnoseverfahren und die Erfahrung des Diagnostikers machen aus Messwerten eine belastbare Zustandsbewertung.
PAS setzt die Schwingungsdiagnose deshalb nicht isoliert ein. Unsere Erfahrung aus der Instandsetzung von Pumpen, Ventilatoren, Elektromotoren und anderen rotierenden Maschinen fließt direkt in die Bewertung der Messdaten ein. So verbindet sich Condition Monitoring mit praktischer Instandhaltungserfahrung.
Siehe auch:
Verwandte Beiträge